商品説明
理想的なサプライヤー:ゴマペースト製造装置、ピーナッツ・唐辛子粉砕装置、ペースト生成装置、コロイドミル
ソフトウェア:
コロイドミル、ゴマペースト製造装置、ピーナッツペースト製造装置
1. 食品事業:乳製品、チョコレート、醤油、ジャム、ピーナッツバター、飲料製品など。
2. 化学事業:顔料、潤滑油、香料、染料、乳化アスファルト、乳化ゴム、触媒、塗料コーティングなど。
3. 医薬品事業:タラ肝油、機密保持、アスリート向け製品、女王蜂、花粉など。
4. 日常的な化学製品ビジネス:靴磨き、歯磨き粉、化粧品、軟膏、洗浄石鹸、洗剤など。
5.その他の産業:建設市場、製紙産業、プラスチック事業、電池市場など。
| プロフィール | コロイドミル、ゴマペースト製造機、ピーナッツペースト製造機 | ||
| 材料 | SS304またはSS316L | ||
| 容量 | 5L~4000L(カスタマイズ可能) | ||
| 粘度 | 1~1,000,000パス | ||
| 温度 | 0~100℃ | ||
| インストール | 可動式または固定式 | ||
| 繋がり | クランプ/ユニオン | ||
| モータータイプ | 普通 | 元カレの証明 | インバーター |
| グリッド精度 | 通常、グリッド精度は60~100ミクロン(乳化精度は50ミクロン) | ||
| スピード | 0~3400回転/分 | ||
###
| モデル | タイプ | 電力(kW) | 漏斗(L) | 処理能力(kg/時) | 冷却水パイプ | 重さ |
| RY60 | 垂直 | 1.5kW | 4.1L | 30~50kg/時 | 3/8インチ | 48kg |
| RY60B | 垂直 | 1.5kW | 4.1L | 30~50kg/時 | 3/8インチ | 48kg |
| RYC60 | 垂直 | 1.5kW | 4.1L | 30~50kg/時 | 3/8インチ | 48kg |
| RYS60 | スプリット | 1.5kW | 4.1L | 30~50kg/時 | 3/8インチ | 65kg |
| RY80 | 垂直 | 4.0kW | 8.4L | 50~150kg/時 | 3/8インチ | 100kg |
| RYC80 | 垂直 | 4.0kW | 8.4L | 50~150kg/時 | 3/8インチ | 88kg |
| RYS80 | こぼした | 4.0kW | 8.4L | 50~150kg/時 | 3/8インチ | 140kg |
| RY120 | 垂直 | 7.5kW | 14.8L | 60~150kg/時 | 3/8インチ | 160kg |
| RYS120 | スプリット | 7.5kW | 14.8L | 60~150kg/時 | 3/8インチ | 215kg |
| RYS130 | スプリット | 11kW | 14.8L | 300~500kg/時 | 3/8インチ | 315kg |
| RYS150 | スプリット | 15kW | 22L | 400~700kg/時 | 3/8インチ | 335kg |
| 上記のテストデータはPeanutによるものです | ||||||
| お客様のご要望に応じて機器をカスタマイズできます。 | ||||||
###
| 1.Q:あなたは製造業者ですか、それとも商社ですか? |
| A:RAYENはプロのメーカーです。 |
| 2.Q:製品の詳細を確認するにはどうすればよいですか? |
| A:RAYEN社が詳細図面を提供いたしますので、ご確認ください。 |
| 3.Q:保証期間はどのくらいですか? |
| A:1年間の保証。 |
| 4.Q: 信用状(L/C)は受け付けていますか? |
| A: はい、ウエスタンユニオン、T/T、取消不能信用状(L/C)を受け付けています。 |
| 5. 質問:弊社は御社の国内代理店になることは可能ですか? |
| A:はい、大歓迎です!弊社の代理店にご興味をお持ちでしたら、詳細についてご説明させていただきます。 |
ウォームシャフトの品質を判断する方法
ウォームシャフトには多くの利点があります。手作業による矯正が不要なため、製造が容易です。その利点としては、メンテナンスの容易さ、コスト削減、設置の容易さなどが挙げられます。さらに、このタイプのシャフトは、手作業による矯正による損傷を受けにくいという利点もあります。本稿では、ウォームシャフトの品質を決定する様々な要因について解説します。また、歯底径、歯先径、耐摩耗性についても説明します。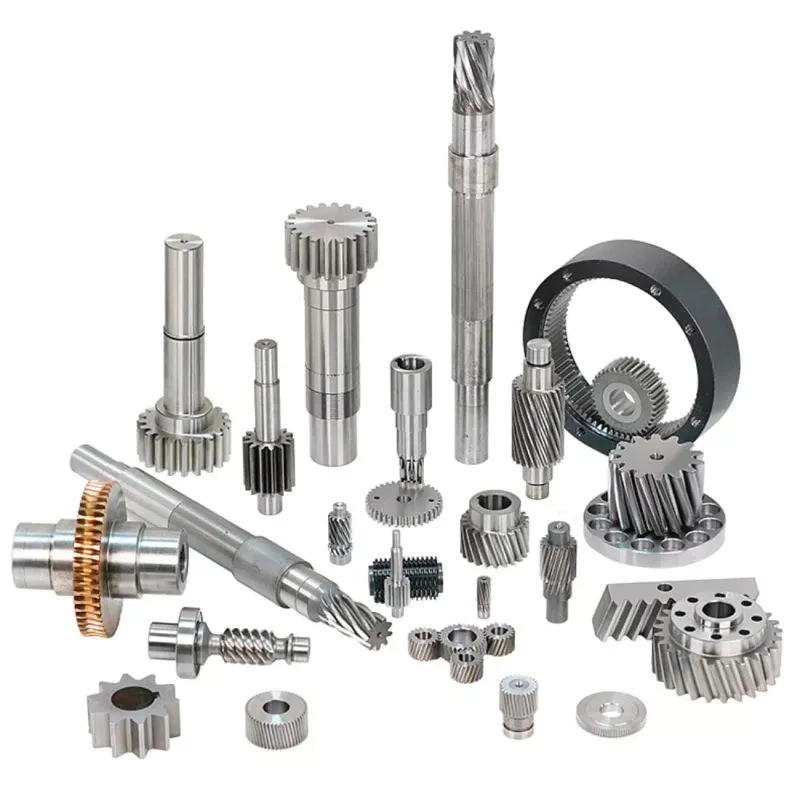
根の直径
ウォームギアの選択には様々な選択肢があります。選択は、使用する伝動装置と製造可能性によって異なります。ウォームギアの基本的なプロファイルパラメータは、専門書や企業資料に記載されており、形状計算に使用されます。選択されたバリアントは、メインの計算に反映されます。ただし、計算の精度を確保するためには、強度パラメータとギア比を考慮する必要があります。以下に、適切なウォームギアを選択するためのヒントをいくつかご紹介します。
ウォームギアの歯底径は、ピッチの中心から測定されます。ピッチ径は、ギア補正がゼロとなる点における圧力角から決定される標準値です。ウォームギアのピッチ径は、ウォームの寸法に公称中心距離を加えることで算出されます。ウォームギアのピッチを定義する際には、ウォームシャフトの歯底径がピッチ径よりも小さくなければならないことに留意する必要があります。
ウォームギアでは、歯が摩耗を均等に分散する必要があります。そのため、ウォームの歯面は、通常断面と中心線断面の両方で凸状でなければなりません。歯の形状は、進化プロファイルと呼ばれ、ヘリカルギアに似ています。通常、ウォームギアの歯底径は1/4インチ以上ですが、1/2インチ程度の差は許容範囲内です。
ウォームシャフトのギア効率を計算するもう一つの方法は、ウォームの犠牲歯車を調べることです。犠牲歯車はウォームよりも柔らかいため、摩耗の大部分は犠牲歯車で発生します。ウォームギアユニットのオイル分析レポートでは、ほぼ必ず銅と鉄の比率が高いことが示されており、これはウォームのギアリングが非効率的であることを示唆しています。
デデンダム
ウォームシャフトの歯底長とは、歯の半径方向の長さを指します。歯底長は、ピッチ径と小径によって決まります。インチ系では、ピッチ径は直径ピッチと呼ばれます。その他のパラメータには、歯幅とフィレット半径があります。歯幅は、ハブ突起部を除いた歯車の幅を表します。フィレット半径は、カッター先端の半径を測定し、トロコイド曲線を形成します。
ハブの直径は外径で測定され、突出部はハブが歯車面から突き出ている距離です。歯先形状には、短い歯先を持つものと長い歯先を持つものの2種類があります。歯車自体にはキー溝(軸と穴に加工された溝)があります。キーはキー溝に嵌め込まれ、そのキー溝が軸に嵌め込まれます。
ウォームギアは、平行でない2本のシャフトから動力を伝達する歯車で、直線状の歯形をしています。ピッチ円は2つ以上の円弧で構成され、ウォームとスプロケットは転がり軸受で支持されています。ウォームギアは歯面と拘束面に高い摩擦と摩耗が生じます。ウォームギアについてさらに詳しく知りたい場合は、以下の定義をご覧ください。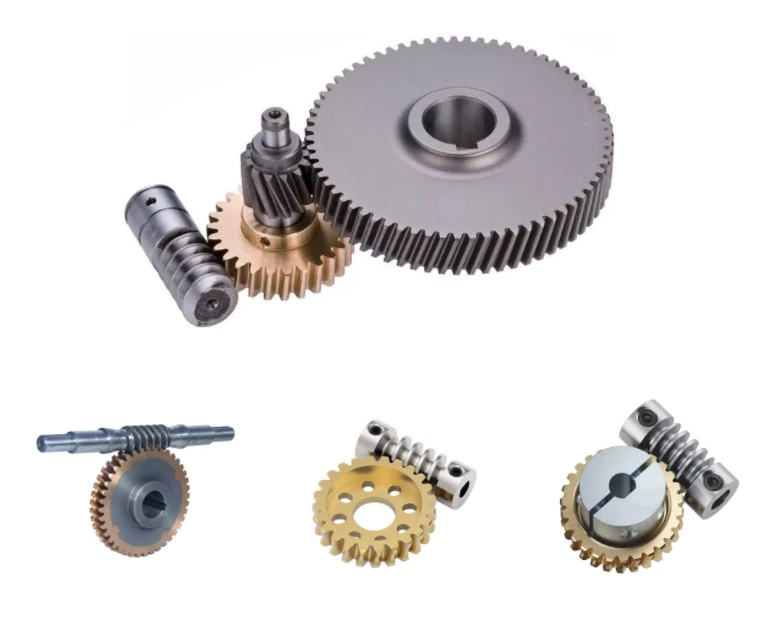
CZPTの旋回プロセス
旋削加工は、ねじ切りフライス加工やホブ盤加工に代わる最新の加工方法です。精密な歯車ウォームを製造しながら、製造コストとリードタイムを削減できます。さらに、ねじ研削や表面粗さの低減、ねじ転造も不要になります。CZPT旋削加工の仕組みについて、さらに詳しく見ていきましょう。
ウォームシャフトの旋削加工は、様々な種類のねじやウォームの製造に利用できます。外径最大2.5インチのねじシャフトを製造可能です。他の旋削加工とは異なり、ウォームシャフトは消耗品であり、機械加工は不要です。渦流管を用いて、切削箇所に冷却圧縮空気を供給します。必要に応じて、混合液に油も添加されます。
ウォームシャフトを硬化させるもう一つの方法は、誘導加熱による焼入れです。この方法は、高周波の電気処理によって金属物体に渦電流を発生させるものです。周波数が高いほど、発生する表面熱量も大きくなります。誘導加熱では、加熱プロセスをプログラムすることで、ウォームシャフトの特定の部分だけを硬化させることができます。通常、ウォームシャフトの長さは短くなります。
ウォームギアは、標準的なギアセットに比べて数多くの利点があります。正しく使用すれば、信頼性が高く、非常に効率的です。適切なセットアップと潤滑のガイドラインに従えば、ウォームギアは他のどのタイプのギアセットにも劣らない信頼性の高い性能を発揮します。バージニア大学の機械工学者であるレイ・ティボー氏の記事は、ウォームギアの潤滑に関する優れたガイドです。
耐摩耗荷重容量
ウォームシャフトの耐摩耗荷重は、ギアボックスの効率を決定する上で重要なパラメータです。ウォームは様々なギア比で製造することができ、ウォームシャフトの設計もそれに合わせて行う必要があります。ウォームの耐摩耗荷重を決定するには、その形状を確認すると良いでしょう。ウォームは通常、1~4枚、最大12枚の歯数で製造されます。適切な歯数の選択は、効率、重量、中心線距離などの最適化要件を含む、いくつかの要因によって決まります。
出力密度が増加すると、ウォームギアの歯にかかる力が大きくなり、ウォームシャフトのたわみが大きくなります。これにより、摩耗負荷容量が低下し、効率が下がり、NVH(騒音・振動・ハーシュネス)特性が悪化します。潤滑剤や青銅材料の進歩、そして製造品質の向上により、出力密度は継続的に向上しています。これら3つの要素が組み合わさって、ウォームギアの摩耗負荷容量を決定します。適切な歯形を選択する前に、これら3つの要素すべてを考慮することが非常に重要です。
歯車の最小歯数は、ゼロギアリング補正時の圧力角によって決まります。ウォームの直径 d1 は任意で、既知のモジュール値 mx または mn に依存します。異なる比率のウォームと歯車は互換性があります。インボリュートヘリコイドは適切な接触と形状を保証し、より高い精度と寿命を提供します。インボリュートヘリコイドウォームは、歯車の重要な構成要素でもあります。
ウォームギアは、古くから使われている歯車の一種です。円筒形のウォームが歯付きのホイールと噛み合うことで、回転速度を減速します。ウォームギアは原動機としても使用されます。ギアボックスをお探しなら、良い選択肢となるでしょう。ウォームギアを検討する際は、耐荷重と潤滑要件を必ず確認してください。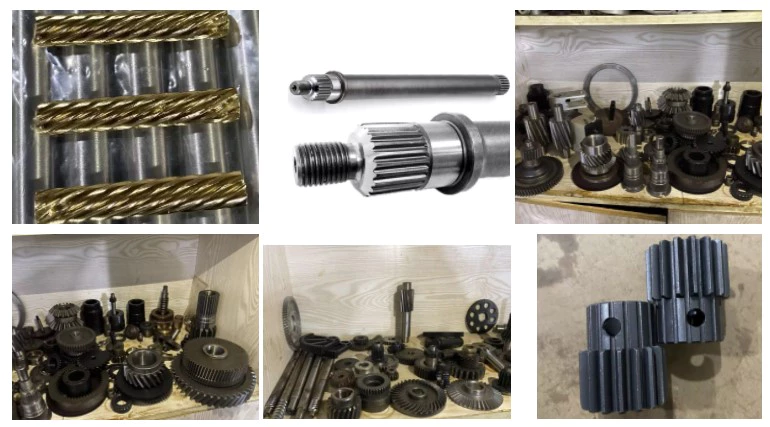
NVH挙動
ウォームシャフトのNVH特性は、有限要素法を用いて解析されます。シミュレーションパラメータは有限要素法を用いて定義され、実験的に作製されたウォームシャフトとシミュレーション結果が比較されます。その結果、シミュレーション値と実験値の間には大きな乖離が見られました。さらに、ウォームシャフトの曲げ剛性は、ウォームギアの歯形形状に大きく依存することが分かりました。したがって、ウォームギアの歯形を適切に設計することで、ウォームシャフトのNVH特性を低減できる可能性があります。
ウォームシャフトのNVH特性を計算するには、慣性モーメントの主軸はウォームの直径とねじ山の数になります。これは、ウォーム歯間の角度と各歯の有効距離に影響を与えます。ウォームシャフトとウォームギアの主軸間の距離は、解析的に等価な曲げ直径です。ウォームギアの直径は、その有効直径と呼ばれます。
ウォームギアの動力密度が増加すると、対応するウォームギアの歯にかかる力も増加します。これによりウォームギアのたわみも増加し、効率と耐摩耗性に悪影響を及ぼします。さらに、動力密度の増加には製造品質の向上が求められます。青銅材料と潤滑剤の継続的な進歩も、動力密度の継続的な向上に貢献しています。
ウォームギアの歯形によってウォームシャフトのたわみが決まります。ウォームギアの歯形の曲げ剛性は、歯数に依存する曲げ剛性を用いて計算されます。たわみは、ウォームシャフトの各セクションの剛性を用いて剛性値に変換されます。図5に示すように、2つのねじ山を持つウォームの横断面が図に示されています。