Beskrivning
Beskrivning
Roterande skärare Växellådor – Ersättning för Omni-kod RC-81
Ersättning för [electronic mail protected] gear rc81 & #8211-kod endast för kundens utbyte av OEM-komponentnr. Detta varumärke tillhör inte EP
Roterande skärare Växellådor
| Vridmoment | fem 483 och #8211 12 133 lb.-tum. (619 – 1 370 Nm.) |
|---|---|
| Kvoter | 1.21:1, 1:1, 1:1.21, 1:1.fyrtiosex, 1:1.nittiotvå |
| Växeltyp | Fasa |
| Tätningssortering | Trippel läppfjäderbelastad |
| Lagersortering | Konisk rulle |
| Oljekapacitet | sextiotvå oz. (1,8 liter) |
| Kroppsvikt | nittioåtta pund (44,5 kg.) |
 
ett. Den roterande skäranordningen är helt monterad.
2. Fyll växellådan och kontrollera om det finns några läckor.
3. Alla kopplingar är smorda.
4. Alla sköldar är på plats och i mycket gott skick.
5. Alla åtdragningsmoment för fästelement är i enlighet med specifikationen för åtdragningsmomentdiagrammet.
6. Verifiera drivlinan för energiutmatning. Se till att det är korrekt att rotera skäraren så att den går under hela traktorns längd.
7. Kontrollera den främre ingående transmissionsaxeln och se till att ringen är korrekt monterad.
8. Kontrollera klipp-/korrigeringsbultar för rätt kvalitet och montera dem.
Typer av skruvaxlar
Skruvaxlar finns i många olika varianter och dimensioner. Dessa typer inkluderar helgängade, bly- och Acme-skruvar. Låt oss titta närmare på dessa varianter. Vilken typ av skruvaxel behöver du? Vilken är det bästa valet för ditt projekt? Här är några tips för att välja rätt skruv:
Fräst skruvaxel
Skruvaxeln är en enkel maskin, men den kan anpassas ytterligare beroende på kundens önskemål. Dess funktioner inkluderar gängor och åsar med högre precision. Frästa skruvaxlar tillverkas normalt med hjälp av högprecisions-CNC-maskiner eller svarvar. De typer av skruvaxlar som erbjuds varierar i form, dimension och material. Olika komponenter är lämpliga för olika ändamål. Den här artikeln kommer att ge dig några exempel på olika typer av skruvaxlar.
Kulskruvar används för en rad olika tillämpningar, inklusive monteringsmaskiner, flytande kristallenheter, mätanordningar samt livsmedels- och medicinska verktyg. En mängd olika modeller finns tillgängliga, inklusive miniatyrkulskruvar och mutterfästen. De finns också utan kilspår. Dessa element bildar en precisionsmatningsmekanism. Frästa skruvaxlar finns också tillgängliga med olika typer av gängade ändar för enkel montering. Skruvaxeln är en integrerad del av linjära rörelsesystem.
När du behöver en maskinbearbetad skruvaxel vill du veta gängornas dimensioner. För mindre skruvstorlekar behöver du en passande del. För mindre skruvstorlekar anges siffrorna som sektornumeriska mått. Dessa beteckningar är inte metriska, utan i mm, och de kanske inte har en gänga-för-tum-beteckning. Likaså har större skruvstorlekar vanligtvis gängor med högre stigning än de med lägre stigning.
Ännu en viktig egenskap hos maskinskruvar är att de har en gänga på hela axeln, till skillnad från deras vanliga motsvarigheter. Dessa maskinskruvar har finare gängor och är avsedda att skruvas in i befintliga gängade hål med en mutter. Detta innebär att dessa skruvar vanligtvis är mer robusta än andra fästelement. De används vanligtvis för att hålla ihop digitala komponenter, industriella produkter och motorer. Utöver detta är maskinskruvar vanligtvis tillverkade av en mängd olika material.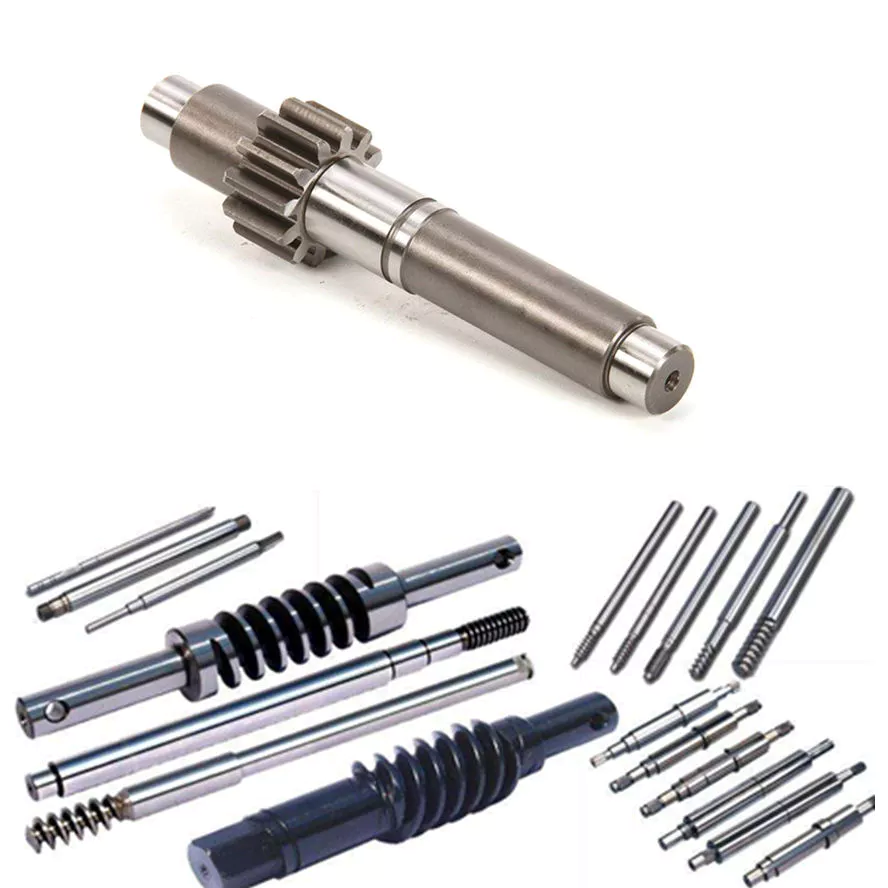
Acme-skruv
En Acme-skruv är den vanligaste typen av gängad axel som finns tillgänglig. Den finns i en mängd olika material som rostfritt stål och kolstål. I många tillämpningar används den för stora plattor i krossprocesser. ACME-skruvar är självlåsande och är idealiska för ändamål som kräver högre klämkraft och minimal friktion. De finns också i en mängd olika vanliga gängtyper, som räfflade och rullade snäckor.
Acme-skruvar finns i en mängd olika mått, från 1/8″ till 6″. Diametern beräknas från skruvens utsida till gängans bas. Stigning är lika med den direkta stigning i en skruv med en gänga. Direktstigningen är lika med stigningen och antalet gängor. En skruv av båda typerna har en standardstigning och en direkt stigning. Acme-skruvar är tillverkade för att vara exakta och hållbara. De finns också i stor utsträckning i ett brett utbud av komponenter och kan specialtillverkas för att möta dina behov.
En annan typ av Acme-skruv är kulskruven. Dessa har ingen bakåtrörelse och används flitigt i många tillämpningar. Förutom att vara lätta är de också redo att röra sig med högre hastigheter. En kulskruv är besläktad med en Acme-skruv, men har en annan form. En kulskruv håller generellt längre än en Acme-skruv. Kulskruven används för ändamål som kräver högre linjära hastigheter. En Acme-skruv är ett vanligt alternativ för många industrier.
Det finns många faktorer som påverkar hastigheten och upplösningen hos linjära rörelsemetoder. Till exempel kan mutterns position och skruvens längd påverka upplösningen. Den totala rörelselängden, hastigheten och förbindningscykeln är alla avgörande. Styrningens storlek påverkar den högsta linjära hastigheten och tryckutgången. Om skruven förlängs, desto större styrstorlek, desto större upplösning. Om styrningens längd är kort kanske detta inte är det mest effektiva valet.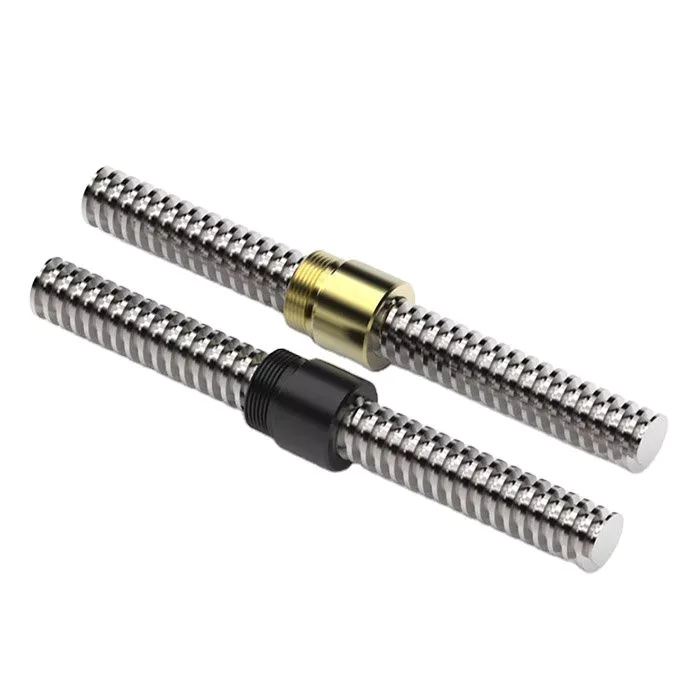
Direktskruv
En styrskruv är ett gängat mekaniskt system. En ledarskruv består av en cylindrisk axel, som består av en grund gängdel och en tätt lindad fjädertråd. Denna fjädertråd bildar enkla, jämna gängvarv och ger slitstarkt ingrepp med mutterelementet. Trådens främre och bakre ytor är förankrade i axeln med markeringar som är lämpliga för axelns sammansättning. Skruven är företrädesvis tillverkad av rostfritt stål.
När man väljer en direktskruv bör man först fastställa dess kritiska hastighet. Den kritiska hastigheten är det maximala antalet rotationer per moment baserat på skruvens naturliga frekvens. Onormalt glapp skadar styrskruven. Det största antalet varv per moment beror på skruvens lilla diameter, längd, monteringsjustering och ändfixitet. Helst bör kritiska hastigheten vara 80µT/4T av dess beräknade kritiska hastighet. En kritisk hastighet överskrids inte eftersom för stort glapp skulle skada ledarskruven och kan vara skadligt för skruvens prestanda.
PV-kurvan definierar de säkra löpgränserna för en ledskruv. Denna relation beskriver det omvända sambandet mellan kontaktgolvstryck och glidhastighet. När PV-värdet ökar krävs en lägre rotationshastighet för tyngre axialskruvar. Dessutom påverkas PV av material och smörjförhållanden. Utöver detta påverkar även slutlig fixering, som hänvisar till hur ledskruven är uppburen, dess rotationshastighet. Fäst-fast och fri ändfixering är lika möjliga.
Blyskruvar används i stor utsträckning inom industrier och vardagsapparater. I verkligheten används de inom robotteknik, lyftutrustning och industrimaskiner. Högprecisionsdirektskruvar används i stor utsträckning inom gravyr, vätskehantering, datalagring och snabb prototypframställning. Dessutom används de även inom 3D-utskrift och snabb prototypframställning. Slutligen används direktskruvar i en mängd olika tillämpningar, från mätning till montering.
Helgängad skruv
En helt gängad skruvaxel kan identifieras i många tillämpningar. Gängning är en viktig egenskap hos skruvmetoder och delar. Skruvar med gängade axlar används vanligtvis för att reparera delar av utrustning tillsammans. Att ha helt gängade skruvaxlar säkerställer att skruvar kan monteras utan att muttern eller axeln behöver tas bort. Det finns två huvudtyper av skruvgängor: grova och goda. När det gäller grova gängor är UTS den vanligaste typen, följt av BSP.
På 1840-talet skapade en brittisk ingenjör vid namn Joseph Whitworth en layout som användes flitigt för skruvgängor. Denna layout blev senare den brittiska standarden Whitworth. Denna standard användes för skruvgängor i USA under 1840- och 1860-talen. Men allt eftersom skruvgängorna utvecklades och internationella förväntningar uppstod, förblev denna standard i stort sett oförändrad. En ny design som föreslogs 1864 av William Sellers förbättrade Whitworths skruvgängor och förenklade stigningen och ytbehandlingen.
Ännu en anledning till att använda helgängade skruvar är deras förmåga att minska värmen. När skruvskaft är delvis gängade växer benet upp till skruvskaftet och gör att hålrummet blir för smalt för att kunna tas bort. Därför kan skruven inte backa ut. Därför är helgängade skruvar det föredragna valet för kompression mellan fragmenten vid barnfrakturer. Kirurger bör dock vara medvetna om de potentiella komplikationerna vid borttagning av metallbeslag.
Det totala gängdjupet för en helgängad skruv är det avstånd på vilket en utvändig gänga fritt kan gängas in i axeln. Denna dimension är vanligtvis 1 millimeter mindre än det totala djupet av det borrade springan. Detta ger plats för gängstift och spån. Det totala gängdjupet tenderar också att göra helgängade skruvar idealiska för axiellt belastade anslutningar. Det är också lämpligt för eftermonteringsprogram. Till exempel används helgängade skruvar vanligtvis för att koppla ihop två komponenter.
Kulskruv
Standardvärdet för statisk belastning för en kulskruv bestäms av elementet med den högsta axiella statiska belastningen och säkerhetsaspekten "s0". Denna faktor bestäms av tidigare erfarenhet inom liknande ändamål och måste väljas enligt applikationens designkrav. Den enkla statiska belastningsgraden är en mycket bra riktlinje för att välja en kulskruv. Det finns flera fördelar med att använda en kulskruv för en specifik applikation. Följande är några av de vanligaste aspekterna att beakta när man väljer en kulskruv.
Den kritiska hastighetsgränsen för en kulskruv beror på ett antal variabler. För det första beror den kritiska hastigheten på axelns massa, längd och diameter. För det andra bestämmer axelns böjning och typen av stopplager den kritiska hastigheten. Slutligen bestäms den fria längden av avståndet mellan kulmuttern och slutskruven, vilket också är avståndet mellan lagren. Vanligtvis har en kulskruv med en diameter större än 1,2 mm en kritisk hastighetsgräns på 200 rpm.
Den första fasen i tillverkningen av en högkvalitativ kulskruv är valet av rätt metall. Även om stålet som används för att tillverka en kulskruv har många fördelar, äventyras dess inneboende kvalitet ofta av mikroskopiska inneslutningar. Dessa mikroskopiska inneslutningar kan så småningom leda till sprickutbredning, ytutmattning och andra problem. Den goda nyheten är att tekniken som används vid metalltillverkning är innovativ, vilket gör det möjligt att minska inneslutningsstorleken till ett minimum. Högkvalitativa stål kan dock vara dyra. Det bästa materialet för en kulskruv är vakuumavgasad ren legeringsmetall.
Riktlinjen på en kulskruvsaxel är också ett viktigt element att beakta. Riktlinjen är den linjära längden mellan kulan och skruvaxeln. Stigningsvinnet kan öka avståndet mellan kulorna och skruvarna. I gengäld ökar riktlinjen skruvens hastighet. Om riktlinjen på en kulskruv förbättras kan det förbättra dess noggrannhet. Om inte kan riktningsvinnet förbättras genom förspänning, smörjning och bättre monteringsprecision.