Obróbka CNC czy nie: Obróbka CNC
Rodzaj: Przeciąganie, WIERCENIE, Trawienie/obróbka chemiczna, Obróbka laserowa, Frezowanie, Inne rozwiązania obróbkowe, Toczenie, Obróbka elektroerozyjna drutem, Szybkie prototypowanie
Możliwości materiałowe: aluminium, mosiądz, brąz, miedź, metale hartowane, metale szlachetne, metale nierdzewne, stopy stali, tworzywa sztuczne
Mikroobróbka czy nie: Mikroobróbka
Różnorodność wzorów: JG300
Nazwa produktu: Wsparcie obróbki skrawaniem na zamówienie w obszarach CNC
Zawartość: aluminium, miedź, mosiądz, stal nierdzewna, metal, żelazo
Metoda obróbki powierzchni: anodowanie, szczotkowanie, ocynkowanie, wysoki moment obrotowy, niski istniejący mikrosilnik przekładniowy planetarny o napięciu 10 mm DC, napięciu 1,5 V, 3 V, 3,7 V, 5 V, 6 V, z czarnego plastiku, z redukcją napięcia, grawerowanie laserowe, szlifowanie
Oprogramowanie: Produkty przemysłowe
Tolerancja: 0,01-0,05 mm
Chropowatość: Ra0,2-Ra3,2 (dostępna na zamówienie)
Wsparcie: 1 punkt wsparcia. Obróbka-montaż
Główny proces: toczenie CNC, obróbka na tokarce CNC
Opakowanie: woreczek foliowy + pudełko wewnętrzne + karton
Zarządzanie kontrolą jakości: kontrola 100%
Informacje o opakowaniu: pudełko drewniane, kartonowe, plastikowe lub idealne opakowanie według wymagań klienta, dostosowane do indywidualnych potrzeb
Port: HangZhou
Parametry produktu
| Zasoby | Aluminium, miedź, mosiądz, stal nierdzewna, metal, żelazo, stop, cynk itd. |
| Inne wyjątkowe komponenty: pleksiglas/nylon/drewno/tytan/i wiele innych | |
| Środek na okolicę | Anodowanie, szczotkowanie, ocynkowanie, grawerowanie laserowe, sitodruk, polerowanie, malowanie proszkowe itp. |
| Rozmiar: | OEM |
| Tolerancja | +/-.01mm, 100% Kontrola jakości najwyższej jakości przed dostawą, może zapewnić sortowanie kontroli najwyższej jakości |
| Sprzęt testowy | Mikroskop CMMTool, wielostawowe ramię, automatyczny wskaźnik wysokości, ręczny wskaźnik górny, silnik JGY385 8-200 obr./min, 24 V DC, turbina o dużym momencie obrotowym, samoblokujący ślimak, elektryczny silnik przekładni ślimakowej prądu stałego, kątowy czujnik zegarowy, platforma marmurowa, pomiar chropowatości |
| Przetwarzanie | Toczenie CNC, frezowanie CNC, obróbka CNC, szlifowanie, elektroerozyjna obróbka drutem |
| Formaty plików | Solid Performs, Professional/Engineer, AutoCAD (DXF, DWG), PDF, TIF i wiele innych. |
| Przedsiębiorstwo usługowe | Aby zapewnić styl produkcji, wytwarzanie i obsługę techniczną, rozwój i przetwarzanie CZPT itp. |
Sztywność i drgania skrętne sprzęgieł wielowypustowych
W niniejszym artykule opisujemy podstawowe cechy sprzęgła wielowypustowego i badamy jego drgania skrętne. Analizujemy również wpływ niewspółosiowości wielowypustu na połączenie wirnik-wielowypust. Wyniki te pomogą w projektowaniu ulepszonych układów sprzęgła wielowypustowego do różnych zastosowań. Wyniki przedstawiono w tabeli 1.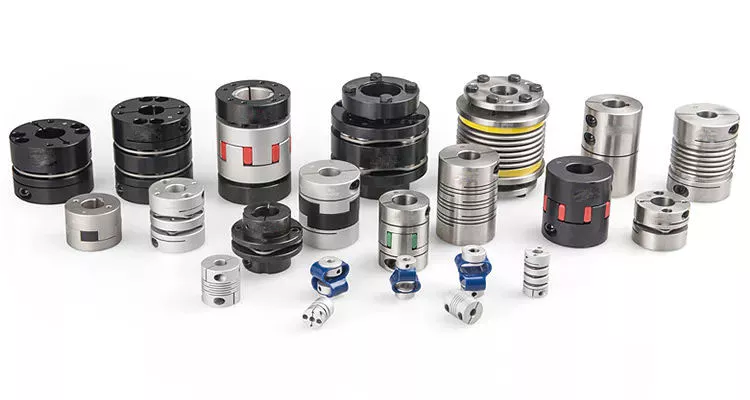
Sztywność połączenia wielowypustowego
Sztywność sprzęgła wielowypustowego jest funkcją siły zazębienia między wielowypustami w układzie sprzęgania wirnik-wielowypust oraz statycznego przemieszczenia drgań. Siła zazębienia zależy od parametrów sprzęgła, takich jak przenoszony moment obrotowy i grubość wielowypustu. Rośnie ona nieliniowo wraz ze wzrostem grubości wielowypustu.
Uproszczony model sprzęgu wielowypustowego można wykorzystać do oceny rozkładu obciążeń wielowypustowych pod wpływem drgań i obciążeń przejściowych. Tuleja wielowypustowa osi jest przemieszczana w kierunku osi Z, a do zewnętrznej powierzchni tulei przyłożony jest moment oporu T. Ten prosty model może spełnić szeroki zakres wymagań inżynieryjnych, ale może być wadliwy w przypadku złożonych warunków obciążenia. Jego asymetryczny luz może wpływać na sposób zazębienia i rozkład naprężeń.
Wyniki symulacji pokazują, że maksymalne przyspieszenie drgań na rysunkach 10 i 22 wyniosło 3,03 g/s. Wyniki te wskazują, że niewspółosiowość w kierunku obwodowym zwiększa natychmiastowe uderzenie. Asymetria w geometrii sprzęgła widoczna jest również w zazębieniu. Zęby prawego wielowypustu zazębiają się ściśle, podczas gdy zęby lewego wielowypustu są niewspółosiowe.
Biorąc pod uwagę geometrię połączenia wielowypustowego, do obliczenia sztywności zastosowano model półanalityczny. Model ten jest uproszczoną formą klasycznego modelu połączenia wielowypustowego, z podmacierzami definiującymi kształt i sztywność połączenia. Ponieważ luz projektowy jest wartością znaną, sztywność układu połączenia wielowypustowego można analizować za pomocą tego samego wzoru.
Wyniki symulacji pokazują również, że układ wielowypustowo-sprzęgłowy można modelować za pomocą MASTA, zaawansowanego komercyjnego narzędzia CAE do analizy przekładni. W tym przypadku segmenty wielowypustowe zamodelowano jako serię segmentów wielowypustowych o zmiennej sztywności, obliczonej na podstawie początkowego odstępu między zębami wielowypustu. Następnie segmenty wielowypustowe zamodelowano jako serię wielowypustów o rosnącej sztywności, uwzględniając różne warianty produkcyjne. Uzyskaną analizę geometrii wielowypustowo-sprzęgłowej porównano z analizą metodą elementów skończonych.
Pomimo wysokiej sztywności układu sprzęgła wielowypustowego, stan styku powierzchni styku często ulega zmianie. Ponadto sprzęgło wielowypustowe wpływa na drgania boczne i odkształcenia wirnika. Jednakże nieliniowość sztywności wirników wielowypustowych nie jest dobrze zbadana ze względu na brak w pełni analitycznego modelu.
Charakterystyka sprzęgła wielowypustowego
Badanie sprzęgieł wielowypustowych obejmuje szereg czynników projektowych. Należą do nich masa, materiały i wymagania eksploatacyjne. Masa jest szczególnie istotna w lotnictwie. Masa często stanowi problem dla inżynierów projektowych, ponieważ materiały charakteryzują się zróżnicowaną stabilnością wymiarową, masą i trwałością. Ponadto ograniczenia przestrzenne i inne ograniczenia konfiguracyjne mogą wymagać zastosowania sprzęgieł wielowypustowych w niektórych zastosowaniach.
Głównymi parametrami, które należy wziąć pod uwagę przy projektowaniu sprzęgła wielowypustowego, są maksymalne naprężenie główne, współczynnik rozproszenia oraz maksymalne naprężenie w łożysku zęba. Wartość każdego z tych parametrów musi być mniejsza lub równa zewnętrznej średnicy wielowypustu, aby zapewnić stabilność. Zewnętrzna średnica wielowypustu musi być co najmniej o cztery cale większa niż średnica wewnętrzna wielowypustu.
Po zatwierdzeniu projektu fizycznego tworzona jest baza wiedzy o sprzężeniu spline. Model ten jest wstępnie zaprogramowany i przechowuje sygnały parametrów projektu, w tym ograniczenia wydajnościowe i produkcyjne. Następnie porównuje wartości parametrów z sygnałami reguł projektowych i konstruuje geometryczną reprezentację sprzężenia spline. Na podstawie sygnałów wejściowych tworzony jest model wizualny, którym można manipulować, zmieniając różne parametry i specyfikacje.
Sztywność połączenia wielowypustowego to kolejny ważny parametr służący do określania sztywności połączenia wielowypustowego. Rozkład sztywności połączenia wielowypustowego wpływa na drgania boczne i odkształcenia wirnika. Metoda elementów skończonych jest użyteczną techniką wyznaczania sztywności bocznej połączeń wielowypustowych. Metoda ta wymaga wielu udoskonaleń siatki i charakteryzuje się wysokimi kosztami obliczeniowymi.
Średnica sprzęgła wielowypustowego musi być wystarczająco duża, aby przenosić moment obrotowy. Wielowypust o większej średnicy może mieć większą zdolność przenoszenia momentu obrotowego, ponieważ ma mniejszy obwód. Jednak większa średnica wielowypustu jest cieńsza niż wał, a ten drugi może być bardziej odpowiedni, jeśli moment obrotowy rozkłada się na większą liczbę zębów.
Sprzęgła wielowypustowe klasyfikuje się według profilu zębów w kierunku osiowym i promieniowym. Promieniowy i osiowy profil zębów wpływa na zachowanie elementu i uszkodzenia wynikające ze zużycia. Wielowypusty o profilu zębów wypukłych są podatne na odchylenia kątowe. Zazwyczaj te sprzęgła wielowypustowe są nadwymiarowe, aby zapewnić trwałość i bezpieczeństwo.
Sztywność sprzęgła wielowypustowego w analizie drgań skrętnych
Niniejszy artykuł przedstawia ogólne ramy badań drgań skrętnych wywołanych sztywnością sprzęgieł wielowypustowych w silnikach lotniczych. Opiera się on na wcześniejszych badaniach sprzęgieł wielowypustowych. Charakteryzują je trzy czynniki: sztywność zginania, podatność całkowita i sztywność styczna. Pierwszym kryterium jest średnica równoważna wielowypustów zewnętrznych i wewnętrznych. Zarówno sztywność sprzęgła wielowypustowego, jak i przemieszczenie wielowypustów ocenia się za pomocą pochodnej podatności całkowitej.
Sztywność połączenia wielowypustowego może się zmieniać w zależności od rozkładu obciążenia wzdłuż wielowypustu. Zmienne wpływające na sztywność połączeń wielowypustowych obejmują poziom momentu obrotowego, błędy indeksowania zębów oraz niewspółosiowość. Aby zbadać wpływ tych zmiennych, opracowano wzór analityczny. Metoda ta ma zastosowanie do różnych rodzajów połączeń wielowypustowych, takich jak wielowypusty z wieloma komponentami.
Pomimo trudności w obliczaniu sztywności połączenia wielowypustowego, możliwe jest modelowanie kontaktu między zębami wału a piastą za pomocą podejścia analitycznego. Takie podejście pomaga w określeniu kluczowych wielkości działania połączenia, takich jak szczytowe naciski stykowe, momenty reakcji i moment pędu. Podejście to pozwala na uzyskanie dokładnych wyników dla połączeń wielowypustowych i nadaje się zarówno do analizy drgań skrętnych, jak i drgań konstrukcji.
Sztywność połączenia wielowypustowego jest powszechnie uznawana za sztywną w modelach dynamicznych. Jednak różne zjawiska dynamiczne związane z połączeniami wielowypustowymi muszą zostać uwzględnione w modelach układu napędowego o wysokiej dokładności. Aby to osiągnąć, zaproponowano ogólne analityczne sformułowanie sztywności oparte na półanalitycznym modelu rozkładu obciążenia wielowypustowego. Otrzymana macierz sztywności zawiera wartości sztywności promieniowej i pochyleniowej, a także sztywności skrętnej. Analiza jest dodatkowo uproszczona dzięki metodzie inwersji blokowej.
Przed wyborem sprzęgła konieczne jest uwzględnienie drgań skrętnych układu napędowego. Dokładna analiza drgań skrętnych ma kluczowe znaczenie dla bezpieczeństwa sprzęgła. W artykule omówiono również przypadki zużycia wałów wielowypustowych i uszkodzeń skrętnych. Dyskusja zakończy się opracowaniem solidnej i wydajnej metody symulacji tych problemów w rzeczywistych sytuacjach.
Wpływ niewspółosiowości wielowypustów na połączenie wirnika z wielowypustem
W niniejszym badaniu zbadano wpływ niewspółosiowości wielowypustu w sprzęgle wirnik-wypust. Przeanalizowano granicę stabilności i mechanizm niestabilności wirnika. Stwierdzono, że siła zazębienia niewspółosiowego sprzęgła wielowypustowego rośnie nieliniowo wraz z grubością wielowypustu. Wyniki wskazują, że niewspółosiowość jest przyczyną niestabilności układu sprzęglenia wirnik-wypust.
W celu uzyskania pasowania z wciskiem i zerowego luzu wprowadza się celowe przesunięcie wielowypustu. Prowadzi to do nierównomiernego rozkładu obciążenia między zębami wielowypustu. Dalsze przesunięcie wielowypustu o 50 μm może spowodować uszkodzenie połączenia wirnik-wielowypust. W takich warunkach maksymalne naprężenie rozciągające korzenia jest przesunięte w lewo.
Dodatnie przesunięcie wielowypustów zwiększa przesunięcie zazębienia. Natomiast ujemne przesunięcie wielowypustów nie ma wpływu. Przesunięcie wielowypustów prawoskrętnych jest przeciwne do kierunku linii śrubowej. Górna powierzchnia styku jest przesunięta ze środka na lewą stronę. W obu przypadkach przesunięcie zazębienia jest spowodowane ugięciem i przechyleniem koła zębatego pod obciążeniem.
Tę zmianę powierzchni zęba mierzy się jako zmianę luzu w płaszczyźnie poprzecznej. Wartości luzu promieniowego i osiowego są takie same, a różnica między nimi jest mniejsza. Oprócz siły tarcia, luz osiowy wielowypustów jest taki sam, co zwiększa niewspółosiowość zazębienia. W związku z tym tę samą procedurę można zastosować do określenia siły tarcia w sprzęgle wirnik-wielowypust.
Niewspółosiowość zazębienia wpływa na działanie sprzęgła wielowypust-wirnik. Ta niewspółosiowość zmienia rozkład zazębienia oraz naprężenia kontaktowe i zginające. Dlatego istotne jest zrozumienie wpływu niewspółosiowości na sprzęgła wielowypustowe. Wykorzystując uproszczony układ pary kół zębatych o zębach śrubowych, Hong i in. zbadali rozkład obciążeń wzdłuż styku zębów wielowypustu. Ta niewspółosiowość spowodowała zmianę wzoru styku powierzchni bocznej. Niewspółosiowe zęby wykazywały ugięcie pod obciążeniem i wytwarzały moment przechylający na kole zębatym.
Wpływ niewspółosiowości wielowypustów w sprzęgłach wirnik-wielowypust jest minimalizowany dzięki zastosowaniu mechanizmu redukującego luz. Mechanizm składa się z współpracujących elementów wielowypustowych, męskich i żeńskich. Jeden element składa się z dwóch współosiowo wyrównanych segmentów wielowypustowych o powierzchniach końcowych ukształtowanych w sposób umożliwiający ich ślizgowe zazębianie. Urządzenie łączące przykłada obciążenia osiowe do tych segmentów, powodując ich obrót względem siebie.